
Щуповой поиск течей трубопроводов с HQ-Leaklab-200 и HQ-Leaklab-100: компоновка, предел 5×10⁻⁸ Па·м³/с, методика и оценка производственного такта.
Трубопроводы жидкостного охлаждения проверяют до установки в серверный узел. Для поиска негерметичного соединения применяют водородный газ-трассер и зонд, который последовательно подводят к проверяемым участкам. Система на основе HQ-Leaklab-200 производства Hirays объединяет подготовку изделия, обнаружение газа и регистрацию результатов.
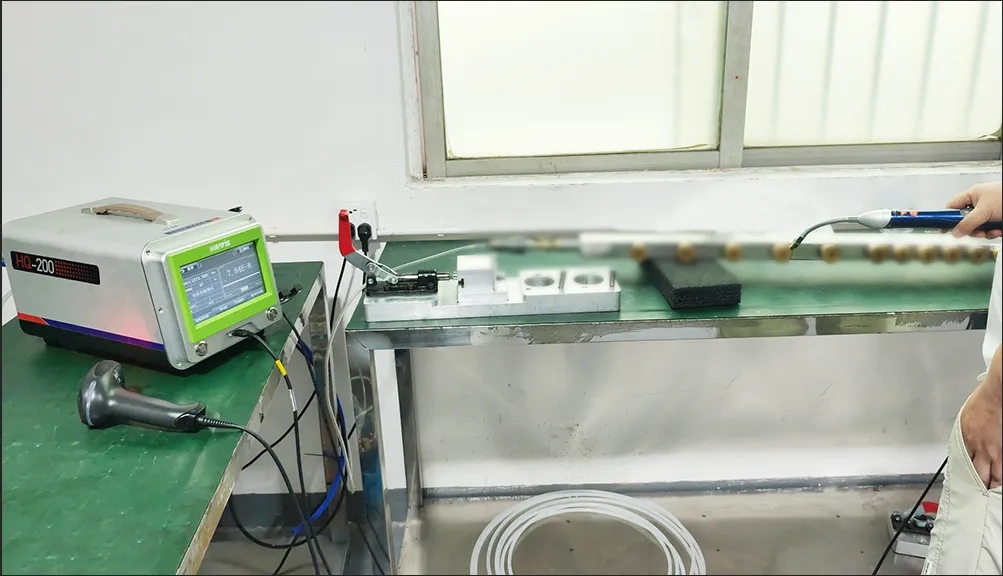
Компоновка и параметры
| Параметр | Значение и условия применения |
|---|---|
| Проверяемое изделие | Трубопровод жидкостного охлаждения серверного оборудования |
| Метод | Щуповой поиск течей по водородному газу-трассеру |
| Заявленный предел обнаружения | 5×10⁻⁸ Па·м³/с; условия определения подтверждают для системы |
| Компоновка | HQ-Leaklab-200 с поисковым зондом HQ-Leaklab-100; совместимость согласуют для исполнения |
| Показатель цикла производственного примера | Около 1 мин на изделие; не норматив для любой геометрии |
| Функции основного блока | Заполнение, обнаружение, анализ результатов и удаление испытательного газа |
HQ-Leaklab-200 выполняет операции подготовки и контроля, а поисковый зонд служит для обнаружения и локализации выхода газа. Конкретную модификацию прибора, тип связи с зондом и допустимые условия его применения согласуют при комплектации. Для количественного результата важна проверка всей системы, включая подачу газа, соединения оснастки и программу измерения.
Чувствительность и критерий годности
Па·м³/с — паскаль-кубический метр в секунду, единица потока утечки газа. 5×10⁻⁸ Па·м³/с соответствует 5×10⁻⁷ мбар·л/с, поскольку 1 мбар·л/с = 0,1 Па·м³/с. Заявленный предел обнаружения не является погрешностью измерения и не задаёт допустимую утечку трубопровода.
Критерий годности задают по требованиям изделия и условиям эксплуатации. Его нельзя выбирать только по максимальной чувствительности прибора: сначала определяют допустимый дефект, затем проверяют возможность его обнаружения. Результат контроля газом также нельзя автоматически считать измерением расхода жидкого теплоносителя.
Последовательность проверки
- Определить проверяемые полости и соединения, допустимое давление изделия, состав газа-трассера и критерий годности.
- Герметично присоединить трубопровод к испытательному контуру. Проверить оснастку отдельно, чтобы её утечки не учитывались как дефект изделия.
- Выполнить предварительный контроль крупных течей и заполнить изделие испытательным газом по согласованной программе.
- Проверить фон и работоспособность системы эталонной течью. Задать маршрут, расстояние до поверхности, скорость перемещения зонда и выдержку.
- Обойти соединения и участки трубопровода. При росте сигнала уточнить местоположение течи и повторить измерение после восстановления фона.
- Удалить испытательный газ, освободить изделие и сохранить результат с его идентификатором.
Методика определяет концентрацию газа-трассера, давление и время выдержки. Изменение любого из этих условий влияет на сопоставимость результата. Для серийного выпуска проверяют повторяемость на годных изделиях и образцах с заданной утечкой, включая самые труднодоступные участки.
Как оценивать производительность
Время около минуты относится к отдельному производственному примеру. Полный такт конкретного рабочего места складывается из загрузки, подключения, подготовки, обхода зондом, повторных проверок, удаления газа и записи результата. Длина трубопровода, число соединений и доступность участков могут изменить длительность контроля.
Для сравнения с манометрическим или гелиевым методом используют одинаковый критерий годности, согласованные условия испытания и сопоставимый состав операций. Отдельно учитывают повторные испытания, расход газа, обслуживание, работу оператора и стоимость оснастки. Процент сокращения времени или расходов одного проекта не является гарантией для другой линии.
Включение в линию жидкостного охлаждения
Щуповой водородный контроль полезен, когда требуется установить место выхода газа на доступных соединениях. Для закрытых полостей, количественного контроля всего изделия или более низкого критерия утечки рассматривают другой способ сбора газа либо гелиевое испытание. Метод выбирают по конструкции и требуемому результату.
При внедрении согласуют пневматическую схему, испытательное давление, удаление газа, защиту изделия и порядок регистрации результатов. Эти параметры проверяют на опытной партии до запуска серии.
HQ-Leaklab-200 · HQ-Leaklab-100 · Комплексный контроль жидкостного охлаждения